

|
Til að suðu Alloy 20 við sjálft sig er rétta fylliefnið ER320LR (GTAW/GMAW) eða E320LR (SMAW) - sem er -til þess gerð, lítill-afgangur, með loki-níóbíumútgáfu af venjulegu 320 fylliefni sem er sérstaklega þróað til að stöðva heita sprunguna sem olli venjulegri.
ERNiCrMo-3 (Inconel 625-fylliefni, AWS A5.14) er ekki sjálfgefið Alloy 20 fylliefni - samkvæmt eigin framleiðsluleiðbeiningum Rolled Alloys er það mælt með vali sérstaklega fyrir sameiningu Alloy 20 til 316L, 317L, eða Alloy 625 grunnmálmur, ekki 625 óunninn málmur.
Halda skal hitastigi milliflæðis við eða undir 100 gráður (212 gráður F) yfir GTAW, GMAW, SMAW og SAW ferla, með 150 gráður (302 gráður F) sem er aðeins ásættanlegt fyrir raunverulega óhefta samskeyti - lausari tölur sem dreifast óformlega eru sérfræðingsskýrslur{5}, ekki útgefandi.
Alloy 20 er fullkomlega austenítískt án ferríts til að vinna gegn heitri sprungu, svo hitainntaksstýring, lítil-afgangsefnafræði fylliefnis og millihitaagi gera saman verkið sem ferrít gerir í lægri-nikkel ryðfríu einkunnum. |

Alloy 20 (20Cb-3, UNS N08020)var þróað fyrir brennisteinssýruþjónustu, og níóbínstöðugleiki þess og koparviðbót sem gera það frábært í því umhverfi gera það einnig raunverulega sérstakt að suða en venjulegt austenítískt ryðfrítt stál. Algengasta leiðin sem framleiðandi breytir einfaldri pípuspólu eða skipi í sprungna, hafnaða suðu er algengasta leiðin sem framleiðandi breytir áfyllingarmálmnum og millihitastiginu rangt.
Þessi grein vinnur í gegnum báðar ákvarðanirnar með því að nota eigin tilbúningaskýringu Rolled Alloys fyrir 20Cb-3 ryðfrítt sem aðal tæknilega uppsprettu, ásamt skjalfestri rannsókn á hreinsunarstöðinni fyrir tiltekna ósvipaða málmatburðarás þar sem ERNiCrMo-3 fylliefni tilheyrir í raun.
Af hverju þarf Alloy 20 sérstakt val á fylliefni úr málmi í stað einfaldrar samsetningar?
Alloy 20 þarf sérstakt fylliefnisval vegna þess að það er að fullu austenítískt án ferríts til að standast sprungur í storknun, og eigin níóbínstöðugleiki þess - sama eiginleiki og verndar hann fyrir næmingu í notkun - verður ábyrgð í suðulauginni ef fylliefnið sem ber það er ekki hreinsað í þétt{3}}, lágt efni. Fáðu annað hvort afgangsstýringuna-eða níóbíummagnið rangt og suðumálmurinn heitur-sprungur við kælingu.
Ferrít flóttalúgan sem Alloy 20 er ekki með
Í algengu austenítísku ryðfríu stáli undir um 15% nikkel er samsetning suðumálms stillt - venjulega með aðeins hærra krómi og lægra nikkel - til að mynda lítið, vísvitandi magn af ferríti við storknun. Það ferrít, mælt með segulmagni og tilkynnt sem ferríttala (FN), truflar líkamlega aðskilnað fosfórs, brennisteins, kísils og bórs sem annars myndi safnast saman við kornamörk og valda því að suðuna rifnar þegar hún kólnar. Yfir u.þ.b. 20% nikkel, segir í eigin framleiðslublaði Rolled Alloys berum orðum að það sé einfaldlega ekki málmfræðilega mögulegt að mynda neitt mælanlegt ferrít - og Alloy 20 keyrir 32-38% nikkel. Með ferrítvalkostinum af borðinu er eina leiðin til að koma í veg fyrir heit sprungur að stjórna skaðlegum þáttum beint: Notaðu háhreint hráefni í fylliefnið og haltu fosfór, brennisteini og sílikoni í lágmarki.
Hvers vegna níóbín er tvíeggja-viðbót í suðunni
Níóbín í grunnmálmnum hvarfast helst við kolefni til að koma í veg fyrir útfellingu króms-karbíðs á kornamörkum við suðu - sama stöðugleikabúnaðinn og notaður er í 321 (títan-stöðugað) og 347 (níóbíum-stöðugleika) ryðfríu ryðfríu og 20 vínviðarkennslu sem fylgir korni. það. En níóbín er líka nákvæmlega sú tegund lág-bræðslumarks-myndandi, aðskilnaðar-þáttar sem stuðlar að sprungum í fullri austenítískri suðulaug. Fréttatilkynning Rolled Alloys sýnir andstæðuna beint: 2-3% níóbínið sem notað er í Inconel Filler Metal 82 (AWS ERNiCr-3) er gagnlegt í því málmblendikerfi, en lægra níóbíummagnið sem borið er í venjulegu 20Cb-3 samsvarandi fylliefni getur verið skaðlegt nema restinni af efnafræðinni sé stjórnað. Það er einmitt vandamálið sem ER320LR fyllimálmur var hannaður til að leysa.
Hvaða fylliefni ættir þú að nota til að suðu ál 20 við sjálfan sig?
Fyrir sömu -álfelgur 20 suðu er rétta fylliefnið ER320LR fyrir GTAW og GMAW (AWS A5.9, UNS N08022) og E320LR fyrir SMAW (AWS A5.4, UNS W88022) - ekki ERNiCr}3. Þessi „LR“ (lítil-leifar) fylliefni voru þróuð af Carpenter Technology sérstaklega til að leysa skjalfest heitt-sprunguvandamál með fyrri, ekki-LR E320/ER320 rekstrarhlutum, og eru áfram samsvarandi, kóðaviðurkennd fylliefni fyrir Alloy 20 til Alloy 20 samskeyti.

Lagfæringin virkaði með því að herða nákvæmlega þá þætti sem vélbúnaðurinn hér að ofan skilgreinir sem hættulega: ER320LR er brætt niður í lægra fosfór, brennistein og kísil en venjulegur E320 suðumálmur, og níóbíuminnihald hans er vísvitandi sett lægra og bætt upp fyrir með því að hreinsa niður í lægra kolefnisinnihald, þar sem stöðugleikahlutfallið (kolefni) skiptir í raun og veru máli. Niðurstaðan, samkvæmt Rolled Alloys, gerir kleift að suðu Alloy 20 ryðfríu án heitu-sprunguvandamálanna sem áður voru tengd við algeng E320 suðufylliefni - og þróunarvinnan á bak við það var birt og ritrýnd í suðubókmenntum árið 1978.
|
Frumefni |
Alloy 20 grunnmálmur (wt%) |
ER320LR áfyllingarvír (þyngd%) |
|
Nikkel |
32.0 - 38.0 |
32.0 - 36.0 |
|
Króm |
19.0 - 21.0 |
19.0 - 21.0 |
|
Mólýbden |
2.0 - 3.0 |
2.0 - 3.0 |
|
Kopar |
3.0 - 4.0 |
3.0 - 4.0 |
|
Níóbín (Nb/Cb) |
8xC mín., 1,00% hámark |
8xC mín., 0,40% hámark (þakið neðra) |
|
Mangan |
2,00% hámark |
1.5 - 2.0 |
|
Kolefni |
0,07% hámark |
Hreinsaður lægri til að vega upp á móti þéttari Nb lokinu |
Heimildir: Rolled Alloys Bulletin 205M, Hluti I (grunnmálmforskrift) og Hluti I-C-1 (ER320LR/E320LR tilgreint efnafræðisvið); RS Brown og JB Koch, "Development of a Solidification Crack Resistant Weld Filler Metal for a Stabilized Fully Austenitic Alloy," Welding Journal, Vol. 57, No. 2, febrúar 1978.
Hvenær ætti að nota ERNiCrMo-3 í staðinn?
ERNiCrMo-3 tilheyrir Alloy 20 suðuferli sérstaklega þegar Alloy 20 er sameinað við Type 316L eða 317L ryðfríu stáli, eða Alloy 625 grunnmálmi - ekki sem almenn-uppfærsla fyrir Alloy 20 við sjálfan sig. Ósvipuð -málm-suðufylliefnisleiðsögn valsblendis úthlutar hverri samsetningu mismunandi fylliefnisfjölskyldu og að rétta þessa töflu skiptir meira máli en að sjálfgefið sé að velja mesta tæringarþolna-valkostinn.
|
Tengjast Alloy 20 til að: |
Ráðlagt fyllingarefni |
AWS flokkun |
|
Kolefnisstál*, 304L, 321, 347 |
Alloy 82 víra eða Alloy 182 þakið rafskaut |
ERNiCr-3 (GTAW/GMAW) eða ENiCrFe-3 (SMAW) |
|
316L, 317L eða Alloy 625 |
Alloy 625 vír |
ERNiCrMo-3 (GTAW/GMAW/SAW) eða ENiCrMo-3 (SMAW) |
|
Tvíhliða ryðfrítt (2205/2507-gerð) |
Alloy 59 vír |
ERNiCrMo-13 |
|
Aðrar nikkelblendi (C-276, C-22, Alloy 59, Nikkel 200) |
Alloy C-276 eða C-22 vír |
ERNiCrMo-4 eða ERNiCrMo-10 |
|
Monel 400 |
Ekkert fullnægjandi fylliefni; íhuga ætti vélrænan samskeyti |
Takmarkaður árangur tilkynntur með ENiCrMo-3 (2.4621) hlífðar rafskautum |
*Kolefnisstál verður að mala í bjartan málm áður en það er soðið með nikkelblendifylliefni -, malafrágangur er ekki ásættanleg og fjarlægja verður allt ryð, heitt-valsi, olíu og málningu.
Heimild: Rolled Alloys Bulletin 205M, Section IX-K, Dissimilar Metal Welds. Í fréttinni kemur fram að þessi listi byggist fyrst og fremst á suðuþekkingu frekar en rannsóknarstofuvinnu og að lokaval ætti að vera samþykkt af endanlegum notanda með suðuaðferðum sem framleiðandinn hæfir.
Monel 400 röðin er þess virði að lesa vandlega frekar en að sleppa: Valsað málmblöndur er skýrt að þó að hægt væri að búa til vélræna samskeyti við Monel með því að nota háan-nikkelfyllingarmálm, myndi sú suðu skorta klóríðtæringarþol annars hvors grunnmálms - sem er heiðarleg takmörkun frekar en tilmæli um fylliefni til að pappír yfir. Þegar Alloy 625 fylliefnið er í raun rétta kallinn - að sameinast 316L, 317L, eða 625 grunnmálmi - fær það það hlutverk vegna þess að hærra mólýbden- og króminnihald þess og í eðli sínu sprunguþolið-storknunarhegðun gefur suðueiningu gegn grunnmálmum, ekki viðurkenndum kröfum skipti fyrir samsvarandi 320LR fylliefni.
Skjalfest vettvangsmál: 20-til-316L pípasuðu úr málmi með ERNiCrMo-3
Útgefin tilviksrannsókn frá alkýleringareiningu hreinsunarstöðvar í Selangor, Malasíu skjalfestir nákvæmlega þessa atburðarás í reynd: sameining ASTM B729 Alloy 20 óaðfinnanleg pípa við tegund 316 óaðfinnanlegur pípa með því að nota ERNiCrMo-3 fyrir GTAW rótarpassann og ENiCrMo-3 fyrir SMAW fyllingu og hlíf. Eigin stjórnun verkefnisins - varmainntak sem haldið er undir 20 kJ/cm í hverri umferð og hitastigi milliganga haldið undir 100 gráðum - fylgist náið með almennu Alloy 20 suðumörkunum sem fjallað er um hér að neðan, sem staðfestir að sama aga gildir hvort sem samskeytin eru af sama ál eða ósvipuð.
Heimild: "Case Study: The Dissimilar Welding of Alloy 20," metalspiping.com, sem skráir SINOPEC alkýlerunar-einingaverkefni.
Hvaða millihitastig ættir þú að viðhalda þegar suðu ál 20?
Haltu millihitastiginu við eða undir 100 gráðum (212 gráður F) yfir GTAW, GMAW, SMAW og kafbogasuðu. Tilbúningur eigin framleiðslu á Rolled Alloys segir að þetta sé ákjósanlegt hámark fyrir hvert bogsuðuferli sem það nær yfir, þar sem 150 gráður (302 gráður F) eru mögulega aðeins ásættanlegar fyrir samskeyti sem eru raunverulega óheft - ekki sem venjubundin heimild.
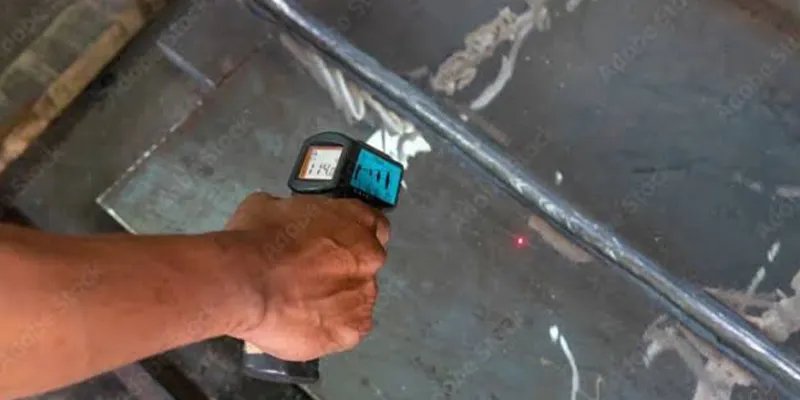
Vélbúnaðurinn er sá sami og gerir efnafræði fylliefna svo mikilvæga: þar sem ekkert ferrít er tiltækt til að trufla aðskilnað, gefur heit suðuperla sem situr ofan á heitri fyrri leið fosfór, brennisteini og níóbíum meiri tíma og hærri-hitaglugga til að aðskiljast að kornamörkum og koma af stað storknunarsprungum. Lágt millihitastig er í raun varmahelmingur sömu festu sem lágt-afgangsefni fylliefna gefur á málmvinnsluhliðinni - hvorugur kemur í staðinn fyrir hina.
|
Ferli |
Millihitamörk |
Skýringar |
|
GTAW |
Minna en eða jafnt og 100 gráður (212 gráður F) æskilegt |
150 gráður ásættanlegt aðeins fyrir óhefta liðamót |
|
GMAW |
Minna en eða jafnt og 100 gráður (212 gráður F) æskilegt |
150 gráður ásættanlegt aðeins fyrir óhefta liðamót |
|
SMAW |
Minna en eða jafnt og 100 gráður (212 gráður F) æskilegt |
150 gráður ásættanlegt aðeins fyrir óhefta liðamót |
|
SAGA |
<100°C |
Tilgreint sem fast takmörk, ekki „valin“ tala, í heimildablaðinu |
|
Ósvipuð samskeyti og 316L (ERNiCrMo-3), skjalfest vettvangsverkefni |
<100°C |
Passar við almenna Alloy 20 mörkin; verkefnið hélt einnig hitainntak<20 kJ/cm |
Heimild: Rolled Alloys Bulletin 205M, Hluti IX-B-2 (GMAW/SMAW) og Hluti IX-G-6 (SAW); metalspiping.com SINOPEC dæmisögu.
Það er þess virði að segja það í hreinskilni sagt að óformlegar,-tilkynntar tölur frá sérfræðingum fyrir Alloy 20 millistreymishitastig eru meira breytileg í suðu spjallborðum og aukaleiðbeiningar - tölur allt að 175-177 gráður (u.þ.b. 350 gráður F) birtast í vettvangssæisgreinum og 3 sem vísar í suðugreinar á netinu og 3 sem vísar í suðugreinar á netinu (200 gráður F). Ekkert af þessum lausari tölum kemur fram í eigin framleiðendablaði Rolled Alloys, sem er ítarlegasta heimildin með kóða sem til er fyrir framleiðslu þessa málmblöndu.
Forskrift fyrir suðuaðferð (WPS) ætti að vera hæf til þéttari, skjalfestrar 100 gráðu tölu nema aðskildar verkfræðilegar rökstuðningur og verklagshæfi styðji hærri tölu fyrir tiltekna, raunverulega óhefta samskeyti.
Hvernig ætti að stjórna varmainntaki samhliða millihitastigi?
Hitainntak ætti að vera eins lágt og samskeytin leyfir fyrir hvert ferli, stjórnað með ferðahraða og samskeytishönnun frekar en með því að hækka suðustraum - og valsað málmblöndur er skýrt að aukið straummagn til að vega upp á móti hægu flæði nikkelfylliefnisins er árangurslaust og gagnkvæmt.
Hitainntak í kJ/mm er reiknað sem (spenna × straummagn) ÷ (ferðahraði í mm/sekúndu × 1000). Fyrir SMAW tilgreinir tilkynningin varmainntak undir 1,5 kJ/mm í flatri stöðu, með allt að 2 kJ/mm samþykkt eins og stundum er nauðsynlegt í lóðréttri stöðu.
Fyrir ljósbogasuðu ætti varmainntak að vera undir u.þ.b. 1,67 kJ/mm (42,5 kJ/tommu). Meðal ferlanna fjögurra flytur SAW mestan hita inn í vinnustykkið fyrir tiltekið sett af straumstyrk, spennu og ferðahraða; SMAW og GMAW með argon-vörn eru nokkurn veginn jafngild; GTAW getur sett minnstan hita í samskeytin, sem er ein ástæða þess að það er æskilegt fyrir rótarferðir.
Tvær sérstakar suðuvenjur eru kallaðar fram sem gagnkvæmar í fréttinni: að hækka straum til að bæta vökvastig nikkelfylliefnisins (það hjálpar ekki, og bætir bara við hita), og vefnaður perlunnar í stað þess að keyra beina strengjaleiðir (vefnaður skapar umframhita og leiðir til lélegrar suðu). Suðugengnin er einnig raunverulega lægri í Alloy 20 en 316L fyrir sömu færibreytur - rétta svarið er að stilla samskeyti hönnun og tækni (opnari skáhorn, stýrt rótarbil) frekar en að ýta meiri bogaorku inn í samskeytin.
Heimild: Rolled Alloys Bulletin 205M, Hluti IX-B-1 (varmainntaksformúla), Hluti IX-G-3 (SMAW varmainntak), Hluti IX-G-6 (SAW varmainntak) og Hluti IX-L-4 (varmainntak og röskun).
Hvaða önnur ferlistýringar skipta máli fyrir hljóðblendi 20 suðu?
Fyrir utan val á fylliefni og hitastýringu ákvarða handfylli af öðrum stjórntækjum hvort Alloy 20 suðu heldur tæringarþoli sínu í notkun frekar en að standast bara sjónræna skoðun.
Slepptu forhitun. Rolled Alloys mælir ekki með forhitun Alloy 20; kalt efni þarf aðeins að hita upp í stofuhita (10 gráður lágmark) til að koma í veg fyrir rakaþéttingu á suðusvæðinu.
Hlíf og bak-hreinsun með 100% suðu-argon (99,996% hreinleika) fyrir GTAW/GMAW rótarleiðir, með bakgasflæði um 16,5-21 lítra/mínútu; ekki nota 95% Ar/5% O2 eða 75% Ar/25% CO2 hlífðargasblöndur.
Notaðu aldrei súrefniseldsneytis (oxýasetýlen) suðu eða kolefnis-bogaloftsuðu á álfelgur 20 -, bæði hætta á kolefnisupptöku, sem dregur beint úr tæringarþol.
Verja gegn koparmengun frá koparbaki/kælistangum, sem getur valdið HAZ sprungum; Valsað málmblöndur stingur upp á nikkel- eða króm-húðun á koparbakstöngum og athuga hvort mengun sé með kopar-vísaprófunarpappír.
Fjarlægðu gjall með ryðfríum vírburstum eingöngu - aldrei vírburstum úr kolstáli, sem fella inn járnagnir sem geta komið af stað gryfju í klóríð-þjónustu.
Eftir-suðustöðugleika/spennu-afléttandi hitameðferð (480-540 gráður) er valfrjáls, ekki skylda - Alloy 20 framleiðsla er venjulega tekin í notkun eins og-soðin, og ekki er búist við tæringar-viðnámstapi fyrir álagshitastig undir 54 gráðum.
Alloy 20 er ASME Hluti IX P-Nei. 45, og ASME Hluti VIII Deild 1 og Hluti III ná yfir notkun þess í soðnum byggingu allt að 427 gráður (800 gráður F); Leyfilegt álag við tiltekið hitastig ætti að vera dregið úr núverandi kóðaútgáfu frekar en eldri frétt.
Stýrandi forskriftir fyrir málmblöndur 20 grunnmálma og suðufyllingarmálma
|
Atriði |
Forskrift |
|
Grunnmálmur - plata, lak, ræma |
ASTM B463 / A240; ASME SB-463 |
|
Óaðfinnanlegur málmur - pípa og rör |
ASTM B729; ASME SB-729 |
|
Grunnmálmur - soðið pípa / soðið rör |
ASTM B464 / B468; ASME SB-464 / SB-468 |
|
Stöng og vír úr grunnmálmi - |
ASTM B473; ASME SB-473 |
|
Grunnmálmur - svikin festingar, lokar, hlutar |
ASTM B462 / A182; ASME SB-462 / SA-182 |
|
Samsvörun ber fyllingarvír (GTAW/GMAW) |
ER320LR, UNS N08022 - AWS A5.9 / ASME SFA-5.9 |
|
Samsvörun þakið rafskaut (SMAW) |
E320LR, UNS W88022 - AWS A5.4 / ASME SFA-5.4 |
|
Ólíkt-liðafylliefni og 316L/317L/625 |
ERNiCrMo-3, UNS N06625 (GTAW/GMAW) / ENiCrMo-3, UNS W86112 (SMAW) - AWS A5.14 / A5.11 |
|
Suðuréttindi |
ASME hluti IX, P-Nei. 45 |
|
Súr-þjónustuhæfi |
NACE MR0175 / ISO 15156, þar sem við á |
Algengar spurningar
Q: Get ég notað ERNiCrMo-3 til að sjóða Alloy 20 við sig í stað ER320LR?
A: Það er ekki staðlað, kóða-viðurkennd tilmæli. ER320LR/E320LR voru tilgangs-þróuð til að leysa heitt-sprunguvandamál Alloy 20 og vera áfram samsvarandi fylliefni fyrir sömu-álfelgur. Valsblönduð eigin ósvipuð -málm-suðuleiðsögn áskilur Alloy 625 vír (ERNiCrMo-3) sérstaklega til að sameina Alloy 20 til 316L, 317L, eða Alloy 625 grunnmálm, ekki fyrir Alloy 20}{20} við álblöndu; Ekki er ráðlegt að víkja frá þessu án viðurkenndrar málsmeðferðar og samþykkis notenda.
Q: Af hverju getur Alloy 20 ekki notað ferrítbragðið sem gerir lægra-nikkel ryðfrítt stál auðveldara að suða?
A: Ferrít getur aðeins myndast í suðumálminum undir u.þ.b. 15-20% nikkelinnihaldi. Alloy 20 keyrir 32-38% nikkel, sem er málmfræðilega of hátt til að leyfa mælanlegt ferrít að myndast við storknun, þannig að sprunguþolna vélbúnaðurinn sem ferrít gefur í einkunnum eins og 304L eða 316L er einfaldlega ekki fáanlegur.
Q: Hvaða millihitastig ætti ég að tilgreina í WPS fyrir Alloy 20?
A: Framleiðslublað valsblendis tilgreinir 100 gráður (212 gráður F) hámark sem ákjósanleg mörk yfir GTAW, GMAW og SMAW, þar sem 150 gráður (302 gráður F) eru aðeins ásættanlegar fyrir raunverulega óhefta samskeyti. Bogasuðu í kafi er haldið við strangari, óhæfðari undir 100 gráðu mörk í sömu uppsprettu.
Q: Þarf suðu Alloy 20 forhitun?
A: Nei. Ekki er mælt með forhitun. Eini varmaundirbúningurinn sem þarf er að hita kalt efni í að minnsta kosti stofuhita (10 gráður) til að koma í veg fyrir rakaþéttingu í samskeyti fyrir suðu.
Q: Er þörf á eftir-suðuhitameðferð fyrir Alloy 20?
A: Nei. Alloy 20 suðu eru venjulega teknar í notkun eins og -soðnar. Valfrjáls streitu-losunarmeðferð við 480-540 gráður getur fjarlægt u.þ.b. 35-40% af suðuálagi í flóknum framleiðslu þegar þörf krefur og ekki er búist við tapi á tæringarþoli fyrir streitulosandi hitastig sem haldið er undir 540 gráðum.
Q: Hvaða fylliefni á að nota til að sjóða Alloy 20 við kolefnisstál eða á Monel 400?
A: Fyrir kolefnisstál (malað í bjartan málm, laust við kalk, ryð, olíu og málningu) sem og 304L, 321 og 347 er mælt með Alloy 82 víra eða Alloy 182 hjúpuðum rafskautum. Fyrir Monel 400 gefur ekkert fylliefni fullnægjandi niðurstöðu -. Íhuga ætti vélræna samskeyti, þar sem jafnvel vel heppnuð suðu myndi skorta klóríðtæringarþol annars hvors grunnmálms.


